


1 Tuotteen kuvaus
Viime vuosina Kiina on kehittynyt nopeasti merenkulun suunnittelussa, vesiensuojelussa ja sähkövoimassa, laivanrakennuksessa, paineastioissa, varastosäiliöissä, öljyn ja kaasun siirtoputkissa ja muilla teollisuuden aloilla. Myös vaatimukset sen voimansiirtomateriaalien kokonaisvaltaisille ominaisuuksille, kuten väsymiskestävyydelle, korkeiden lämpötilojen hapettumisenkestävyydelle ja korroosionkestävyydelle, ovat yhä korkeammat, mikä edistää suuresti korkealaatuisten ruostumattomien teräsmateriaalien käyttöä ja kysyntää, mm.SS316L ruostumattomasta teräksestä päällystetty teräslevyja runsasseosteinen ruostumaton teräs (310S), Materiaalien ja kustannusten säästämiseksi myös ruostumattomien teräskomposiittilevyjen kysyntä kasvaa markkinoilla, mikä edistää korkealaatuisten ruostumattomien teräskomposiittilevyjen tutkimusta ja tuotantoa. Korkealaatuisten ruostumattomasta teräksestä valmistettujen komposiittilevyjen tutkimuksesta ja kehittämisestä, jolla on komposiittirajapinnan korkea sidoslujuus, hyvä muoto ja erinomainen kokonaisvaltainen suorituskyky, on tullut tärkeä symboli Kiinan valmistusteknologialle ja kansainvälisten markkinoiden kilpailukyvylle ruostumattomasta teräksestä valmistettujen komposiittilevyjen alalla. .
2 Hitsausura
Päällyslevyn hitsausura voidaan työstää mekaanisesti leikkaamalla. On olemassa kolme erityistä menetelmää: plasmaleikkaus, kaasuleikkaus ja happivuoleikkaus. Ruoste on poistettava ennen leikkaamista. Leikkausvälineet valitaan kapasiteetin mukaan. Ruostumattomalla teräksellä päällystetty SS316L teräslevy leikataan mekaanisesti ja on ryhdyttävä toimenpiteisiin pintavaurioiden ja delaminoitumisen estämiseksi. Urien työstö tulee tehdä mahdollisuuksien mukaan reunahöylällä tai muilla työstökoneilla. Lävistettäessä useiden kerrosten tulee olla ylöspäin kerrostumisen tai naarmuuntumisen välttämiseksi. Hitsauselementin ura on tarkastettava, eikä siinä saa olla halkeamia tai kerrostumista, muuten korjaus on suoritettava. Ennen hitsaamista hitsausreunojen koko on tarkistettava. Reunojen välisen raon tulee täyttää piirustusten ja asiaankuuluvien standardien vaatimukset. Hitsausliitosten uratyyppi on esitetty kuvassa 1.

Kuva 1 Hitsausliitoksen uratyyppi

3hitsausmateriaali
Katso taulukosta 1 hitsausmateriaalien valinta eri ruostumattomien teräsmateriaalien mukaan.
Argonkaarihitsauksen virta on yleensä 130-160 A. DC-käänteinen lyhytkaarihitsaus (kaaren pituus on 2) Virta on yleensä 20 prosenttia pienempi kuin hiiliteräshitsauksessa (alle 5 mm). I hitsaus{{5} }(25-35) d, ja poikittaista kääntöä ei sallita hitsauksen aikana. Valitut hitsausmenetelmät ja tekniset tiedot on esitetty taulukossa 2.
Taulukko 1 Yleisten hitsausmateriaalien valinta

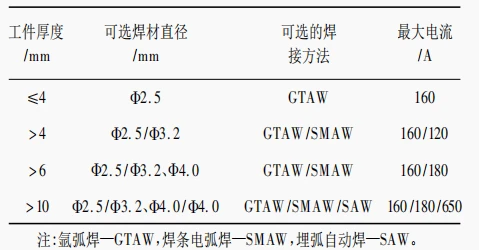
Taulukko 2 Suositellut hitsausmenetelmät ja tekniset tiedot
4 Hitsausjärjestys
Ruostumattoman teräksen suuren lineaarisen laajenemiskertoimen vuoksi kulkulämpötilaa (alle 150 astetta) on valvottava tiukasti monikerroksisen hitsauksen aikana, jotta vältetään vakava muodonmuutos ja rakeidenvälisen korroosionkestävyyden heikkeneminen hitsin ylikuumenemisen vuoksi. Takana voidaan tarvittaessa lisätä kylmää vettä. Argonkaarihitsaus ja hitsaustankokaarihitsaus suoritetaan urassa. Valokaaria lyövä osa tulee sulattaa uudelleen kerran hitsauksen aikana ja kaarikraatteri täytetään valokaaren sammutuksen aikana. Automaattisen uppokaarihitsauksen kaarisammutus ja kaarisammutus suoritetaan päälleajolevylle ja valokaaren sammutuslevylle. Monikerroksisen hitsauksen aikana kiinnitä huomiota hitsaustangon kaarihitsauksen juoksutteen puhdistukseen.
Ja kahden vierekkäisen kerroksen hitsaustankojen liitokset on porrastettava, ja väliaineen kanssa kosketuksissa oleva hitsaus on hitsattava lopuksi. Kaikki ainetta rikkomatonta testausta vaativat hitsit tulee olla takataltattuja tai argonkaarihitsattuja. Sen varmistamiseksi, että komposiittilevy ei menetä alkuperäistä kokonaisvaltaista suorituskykyään, komposiittilevyä päittäisliitoksen yhteydessä hitsataan ensin pohjakerros ja valitaan pohjakerrosta vastaavat hitsausmateriaalit; Hitsaa sitten siirtymäkerros ja valitse hitsausmateriaalit, joissa on korkea kromi- ja nikkelipitoisuus; Lopuksi valitaan pintakerroksen hitsaukseen verhousta vastaavat hitsausmateriaalit. Jokaisen hitsauksen jälkeen kuona ja roiske puhdistetaan ja ulkonäkö on tarkastettava. Hitsauspinnassa ei saa olla alileikkausta, ja ainetta rikkomaton testaus voidaan suorittaa vasta sen jälkeen, kun se on hyväksytty. Katso hitsauslaitteiden ja hitsausprosessitekniikan huoltotiedot asiaankuuluvista hitsaustankojen sähkökaarihitsausprosessin eritelmistä. Kiinnityshitsaukseen osallistuvien hitsaajien tulee olla päteviä hitsaajia. Kiinnityshitsauksessa käytetyt hitsausmateriaalit ovat samoja kuin virallisessa hitsausprosessissa. Pistehitsauksen välinen etäisyys on pienempi kuin hiiliteräksellä. Pistehitsauksen pituus on yleensä 20-25 mm. Pistehitsauksen korkeus ei saa ylittää 2/3 uran syvyydestä. Halkeamat hitsauspinnalla ja lämpövaikutusalueella eivät ole sallittuja. Hitsausten hitsaussaumat on esitetty kuvassa 2. eivät saa olla alileikkauksia, päällyskerroksen hitsisauman pinnalla on ylipalamista ja ilmareikää ja pohjakerroksen hitsisauman alileikkaussyvyyden tulee olla Alle tai yhtä suuri kuin 0 5 mm, jatkuva pituus Pienempi tai yhtä suuri kuin 100 mm, kunkin hitsin alileikkauksen kokonaispituuden (eli hitsin molempien puolien summan) on oltava suurempi kuin 10 prosenttia hitsin pituudesta. Päällystetylle hitsille on tehtävä tunkeutumistesti JB/T4730-2005 painelaitteiden rikkomattoman testauksen mukaisesti, ja se on hyväksytty, jos testaustulos saavuttaa luokan I.
Suositut Tagit: ss316l ruostumattomasta teräksestä päällystetty teräslevy, Kiina, valmistajat, toimittajat, tehdas, räätälöity, osta, hinta, laatu, tarjous, hinnasto, varastossa


