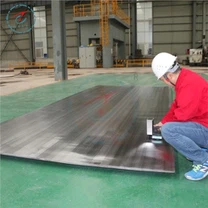
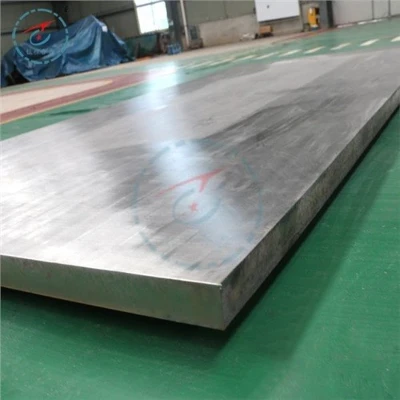
Titaanin ja titaaniseosten korroosionkestävyys on parempi kuin ruostumattoman teräksen hapettavassa, neutraalissa ja kloridi-ioniväliaineessa; pelkistävissä väliaineissa titaanilla on huono korroosionkestävyys, mutta nitrauskäsittelyn jälkeen sen korroosionkestävyys on parempi kuin ruostumattoman teräksen. Sitä voidaan kasvattaa 100 kertaa. Titaanilla ja titaaniseoksilla on hyvä plastisuus ja sitkeys, pieni lineaarinen laajenemiskerroin ja lämmönjohtavuus, hyvä hitsattavuus, helppo muovata ja erinomainen korroosionkestävä materiaali. Viime vuosina niitä on käytetty petrokemiassa, metallurgiassa, paperinvalmistuksessa, sitä käytetään laajalti meritekniikassa ja muissa näkökohdissa. kotimaani on runsaasti titaanivaroja, ja titaanilla ja titaaniseoksilla on suuret kehitysnäkymät maassamme.
Titaanikomposiittilevyastiaon korroosionkestävä paineastia, joka käyttää vuorauksena titaania titaanin korroosionkestävyyden mukaan. Titaanin hitsausominaisuuksien ja titaanivuorattujen laitteiden rakenteellisten ominaisuuksien mukaan suojakaasuhitsausmenetelmiä käytetään tällä hetkellä enimmäkseen kotimaassa ja ulkomailla, ja hitsauksen laadun varmistamiseksi toteutetaan tehokkaita suojatoimenpiteitä.
Titaanikomposiittilevysäiliölaitteiden valmistusprosessi
1. Materiaalien hyväksyminen
Titaani jatitaanikomposiittilevytja niihin sopivilla hitsausmateriaaleilla on oltava tehtaan laadunvarmistustodistus. Jos laadunvarmistustodistus on puutteellinen tai katsotaan tarpeelliseksi, materiaalit on tarkastettava uudelleen asiaankuuluvien standardien mukaisesti. Jos titaanilla päällystetyn teräslevyn komposiittimäärä tarkistetaan ultraäänellä, voiteluöljyä ei voida käyttää kytkentäaineena, vaan vettä tai vesilasia tulee käyttää.
2. Kirjoitus ja tyhjennys
Titaanilevyä leikattaessa tulee jättää työstövaraa ja kiinnittää huomiota järkevään layoutiin materiaalien käyttöasteen parantamiseksi. Kirjoitustitaani-teräs komposiittiteräslevytulee tehdä mahdollisimman paljon pohjakerrokselle, ja reikien tekeminen titaanilevyyn on kielletty. Käytä metallikynää piirtämään viivoja titaanilevylle mahdollisimman paljon. Ne osat, jotka voidaan poistaa myöhemmässä käsittelyssä, annetaan lävistää.
Titaani- ja titaaniteräspäällysteiset teräslevyt voidaan peittää polttoleikkauksella, plasmaleikkauksella, lävistysleikkauksella tai mekaanisella käsittelyllä.
3. Pään ja piippuosan muodostaminen
Titaani- ja titaaniteräspäällysteiset teräslevypäät voidaan muodostaa kuumaleimalla tai kuumaleimalla kylmäleimauksen jälkeen (kylmäleimaus on sallittu). Thetitaanilla päällystetty teräslevypäätulee muodostaa kylmämeistamalla niin paljon kuin mahdollista. Jos käytetään kuumamuovausta, lämmityslämpötilan tulisi olla 550-650 astetta.
Tynnyriosa voidaan muodostaa kuumavalssauksella tai kylmävalssauksella.
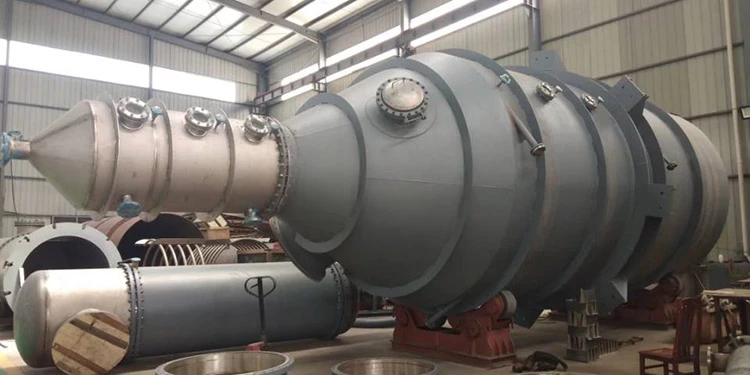
4. Hitsaus
Titaani-teräskomposiittiteräslevysäiliön putkiliitoksia päittäishitsattaessa on ensin poistettava hitsausalueen titaanipäällysteinen kerros ja pohjateräs hitsattava. Kun olet läpäissyt laaduntarkastuksen, kiinnitä tai upota titaaninauhat poistetun titaanipäällysteisen kerroksen päälle ja hitsaa tämä titaaninauha titaanipäällysteeseen.
Titaanin aktiivisuuden ja sen kuumennusherkkyyden vuoksi titaanin hitsaus on keskeinen prosessi titaanikomposiittilevysäiliöiden valmistuksessa. Ennen hitsausta on valmistettava inerttikaasusuojakupu etukäteen hitsin muodon mukaan siten, että hitsi, jonka lämpötila on yli 400 astetta ja jalometallin lämpövaikutusalue on inertin kaasun suojassa. Epäjalometalli ja hitsauslanka tulee puhdistaa, tarvittaessa hankaa etanolilla tai propanolilla ennen hitsausta ja poistaa rasva huolellisesti. Suojakaasun tulee olla argonia, jonka puhtaus on yli 99,99 prosenttia. Hitsaajien on käytettävä puhtaita työvaatteita, työkenkiä ja valkoisia käsineitä päästäkseen titaanipäällysteiselle hitsausalueelle rakentamista varten. Titaanihitsaus ei yleensä vaadi esilämmitystä, mutta hitsauspalon ja perusmetallin lämpötila tulee aina pitää välillä 5-150 astetta. Titaaniverhoilun hitsauksessa tulisi käyttää hitsausprosessia, jossa on alhainen lämmöntuotto, mutta ei sulava teräspintaan, ja sillä voidaan saavuttaa suurin tunkeutumissyvyys. Kun hitsataan titaania, yritä käyttää valokaaren aloituslevyä ja valokaaren sammutuslevyä, eikä kaarta saa iskeä työkappaleen pintaan uran ulkopuolella.
5. Peittaus ja pakkaus
Titaanisäiliöiden valmistusprosessin aikana ne saastuttavat eriasteisesti rautaa, happea, vetyä ja muita epäpuhtauksia, mikä vaarantaa titaanilaitteiden käytön, joten saastekerros on poistettava.
Baoji Taicheng Metal Co., Ltd, ammattilainentitaani komposiittilautanentehdas, voi tarjota erilaisiametallikomposiittilautanentuotteet ja palvelut ostajille kotimaassa ja ulkomailla. Meillä on täydellinen T&K-, tuotanto- ja myyntitiimi. Tällä hetkellä tehtaalla on yli 300 työntekijää. Laadukas palvelu ja tuotteiden laatu ovat sitoutumisemme jokaiselle käyttäjälle, tervetuloa kuulemaan ja ostamaan!